
塑胶配色是塑料生产的核心环节,色母配比、原料批次、注塑温度、螺杆剪切、成型冷却条件,任何一项波动都会带来颜色偏差。传统依靠调色师傅人眼对色,主观性强,受光源、疲劳度影响大,新调色配方难以沉淀,不同批次、不同车间之间颜色标准无法统一,极易出现配色返工、成品色差。
实验室台式分光仪精度高,但不便带到混料车间、注塑产线、色母来料仓库。手持便携式色差仪可以直接在现场快速采集颜色数据,把颜色转化为 Lab*、光谱曲线与 ΔE 色差,贯穿配方打样、色母来料、首件确认、批量巡检全流程。但很多工厂只用来简单比对颜色,缺少标准化的数据管理体系,色号资料散乱,历史配方无法复用,数据难以追溯。
一、塑胶配色行业测色难点
原料波动:树脂基材底色差异、色母颜料批次波动、颜料分散不均匀,造成同配方不同批次色差;
成型工艺干扰:注塑温度高低、射速、保压、冷却时间改变颜料分散与结晶状态,同色母成型后颜色不一样;
样品形态多样:色母颗粒、挤出色板、注塑成品件,还有哑光、高光、皮纹、半透明、荧光增白塑胶件;
目视判定不一致:不同调色师、质检人员判色结果存在差异,出现 “师傅看合格,客户看偏色”;
标准样老化:实物色板存放久了老化褪色,实物标样失效,没有数字化基准留存。
二、手持便携式色差仪在塑胶配色全流程应用
2.1 配方打样阶段(调色研发)
配色工程师打样过程中,每调整一次色母比例,成型样板使用手持分光色差仪快速测量,读取 L明度、a红绿、b * 黄蓝值,对比客户标准样,计算 ΔE 色差。
推荐 D/8° 积分球分光机型,支持 SCI/SCE 切换:SCI 模式去除光泽干扰,评估颜料本身底色,用于配方调试;SCE 模拟人眼视觉,用于成品外观验收;
记录每版试样的 Lab、光谱曲线、色母配比、成型工艺参数,为配方迭代提供量化依据,减少反复试料,缩短调色周期;
遇到同色异谱问题,分光款保存光谱指纹,避免在车间光源合格、客户现场光源偏色纠纷。
2.2 色母原料来料检验(IQC)
色母粒进厂抽检,使用色差仪检测来料色母压制样板,与合格标样比对,提前拦截不合格色母原料,避免投入生产造成批量报废。
提示:色母颗粒不能直接测量,需要压片 / 注塑成标准样板后检测;颗粒直接测会因空隙、反光造成数据失真。
2.3 注塑首件确认(FAI)
混料完成上机注塑,第一件成型件立刻使用手持色差仪现场检测,快速判断颜色是否在容差范围内。一旦 ΔE 超标,及时调整色母添加比例或注塑工艺,防止大批量生产后才发现色差。
高光塑胶件:优先 SCE 模式;
皮纹、磨砂纹理塑胶件:多点测量取平均值,降低纹理带来的读数波动。
2.4 产线巡检与成品入库抽检
生产过程定时抽样,手持仪器现场快速检测,实时监控颜色稳定性;成品入库前批量抽检,按预设 ΔE 阈值自动判定合格 / 不合格,不合格产品单独分拣,隔离管控。
2.5 客户异议、售后色差复盘
出现客户投诉色差问题,调出原始光谱、Lab、检测时间、原料批次、成型参数,用检测数据做质量复盘,区分是原料、工艺还是客户验收标准差异,减少口头争议。
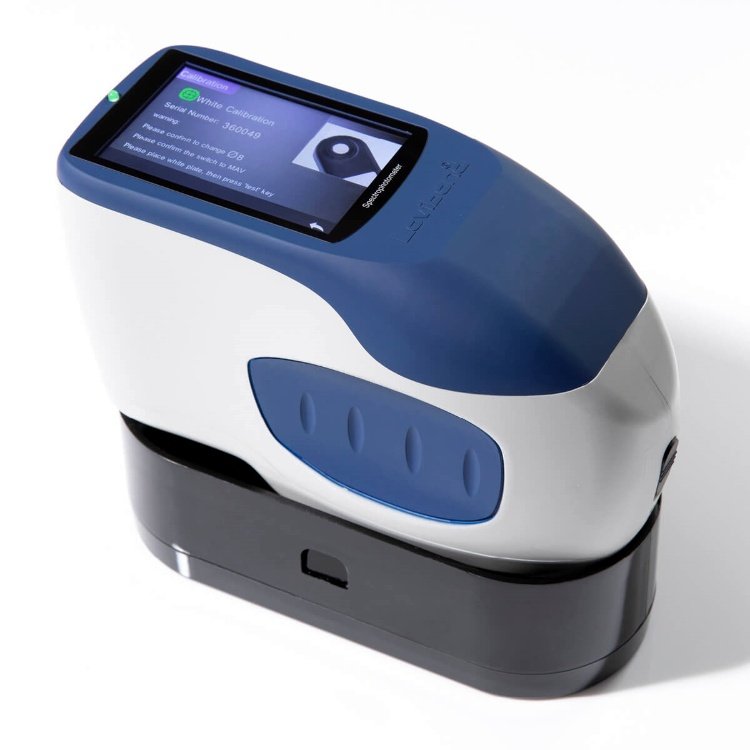
三、塑胶配色仪器选型要点
光学结构:塑胶行业通用 D/8° 积分球分光色差仪,支持 SCI/SCE 双模式切换;含有荧光增白剂的塑料,选配 UV 光源。
测量口径
Φ8mm:绝大多数注塑平板、色母样板,常规配色首选;
Φ4mm 小孔径:小型塑胶零件、窄边框、小面积饰件;
Φ20mm 大口径:表面不均匀、麻面、粗纹理塑胶件,多点平均降低误差。
精度指标
普通日用品塑胶:重复性 ΔE≤0.05;
3C、家电外壳等高端塑胶件:重复性 ΔE≤0.03;
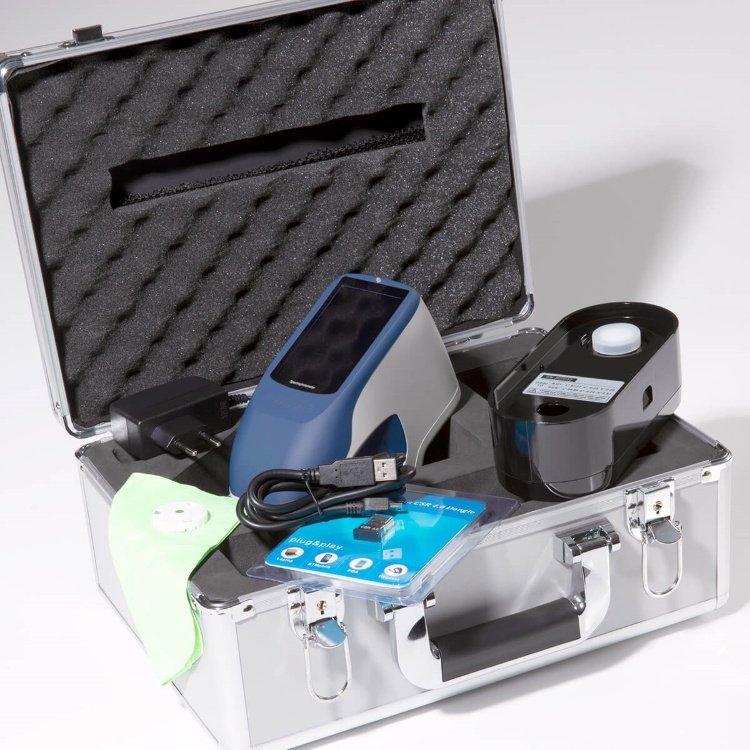
功能需求:本地存储标样、蓝牙 / USB 数据导出,支持电脑色彩管理软件,兼容 CIE Lab、ΔE*ab、ΔE00、CMC 多种色差公式,匹配客户不同验收标准。
四、塑胶配色色彩数据管理体系
4.1 标准样数字化建档流程
客户确认合格实物标样,避光密封保存,标注产品型号、色号、基材树脂、成型工艺、确认日期;
仪器校准后,对标样多点测量 5 次,剔除异常值取平均值,保存 Lab 值 + 完整光谱曲线作为数字标样;
录入信息:色号名称、基材(PP/ABS/PC 等)、色母配方、成型条件、客户名称、内部色差容差;
重点:光谱曲线是永久颜色指纹,仅保存 Lab 值存在同色异谱风险,高端订单必须存储光谱。
4.2 测量数据规范记录字段
每一次试样测量,配套记录以下信息: 色号、原料批次、色母批号、注塑机台、成型温度、检测时间、检测人员、L*/a*/b*、ΔE、合格判定。 仪器可存储标样与试样记录,通过蓝牙传输至电脑色彩管理软件,导出 CSV/PDF 检测报告。
4.3 色差容差设置参考(塑胶行业)
高端 3C、家电外壳、汽车内饰塑胶件:ΔE≤0.5;
普通外观件、日用品塑胶:ΔE≤1.0;
内部非外观结构件:ΔE≤1.5;
可根据客户技术协议自定义容差,仪器设置自动 PASS/FAIL 判定。
4.4 数据分类管理与版本迭代
按产品大类建立色号目录:PP 色母、ABS 改性料、PC 透明料等分类存储;
配方更新管理:同一色号多次配方改版,保留历史版本数据,新旧版本对比,方便回溯;
跨车间数据共享:分光色差仪光谱数据支持跨设备比对,多车间、多台仪器共用同一套数字色标,避免不同车间判色标准不一致;
定期复核:实物标样定期复测,实物老化后,以光谱数字标样作为基准更新。
4.5 数据归档、报表与质量追溯
所有检测数据长期归档,支持筛选、检索,可直接导出检测报告,用于 IQC 来料报告、客户审厂、第三方质检审核。出现色差不良,快速检索历史数据,定位是原料波动、工艺变化还是标样老化问题。
手持便携式色差仪在塑胶配色中,打通配方打样、色母来料、首件检验、产线巡检全流程色彩管控,将传统人工目视配色升级为数字化测色。选型优先 D/8° 积分球分光色差仪,根据样品大小选择对应测量口径。
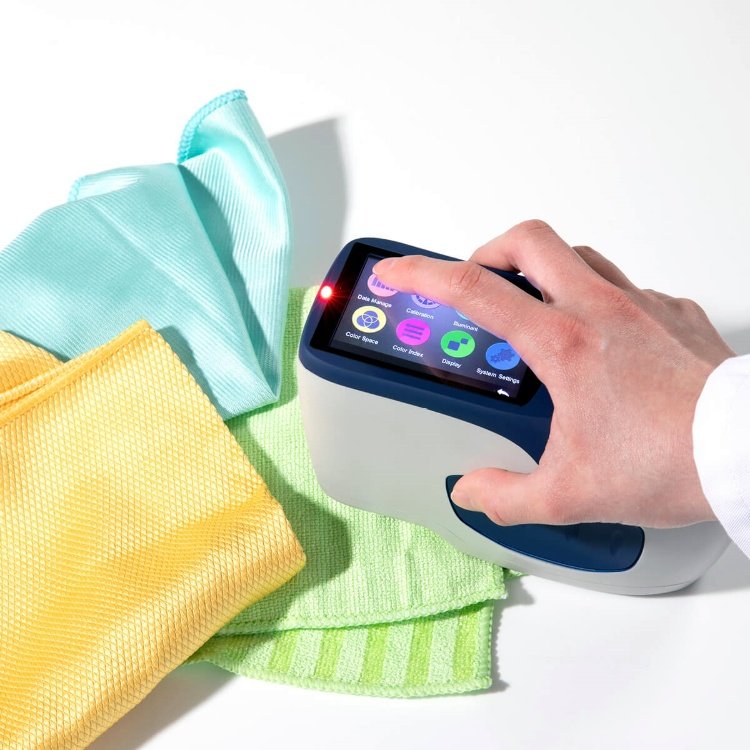
同时要搭建标准化色彩数据库,保存光谱曲线、Lab 值、配方与工艺信息,规范数据采集、归档、报表流程,实现色号管理、配方复用、全流程质量追溯。用数字化色彩管控,减少配色试料次数,稳定批次颜色一致性,降低色母原料损耗与成品色差客诉,提升塑胶配色效率。
Copyright © 2020-2025 河南嘉宸仪器设备有限公司 版权所有 备案号:豫ICP备2025113270号


15638801711


