注塑外壳是家电、数码、汽车内饰、小家电产品的外观件,很多工厂只靠肉眼比对光泽,极易出现同模不同穴、批次之间忽亮忽哑、客户判定色差不良、批量返工退货问题。 塑胶原料、模具抛光、注塑温度、保压、脱模剂、蚀纹都会直接改变表面光泽。使用塑胶专用光泽度计,量化 GU 数值,建立封样公差标准,是注塑车间管控光泽一致性最可靠方案。
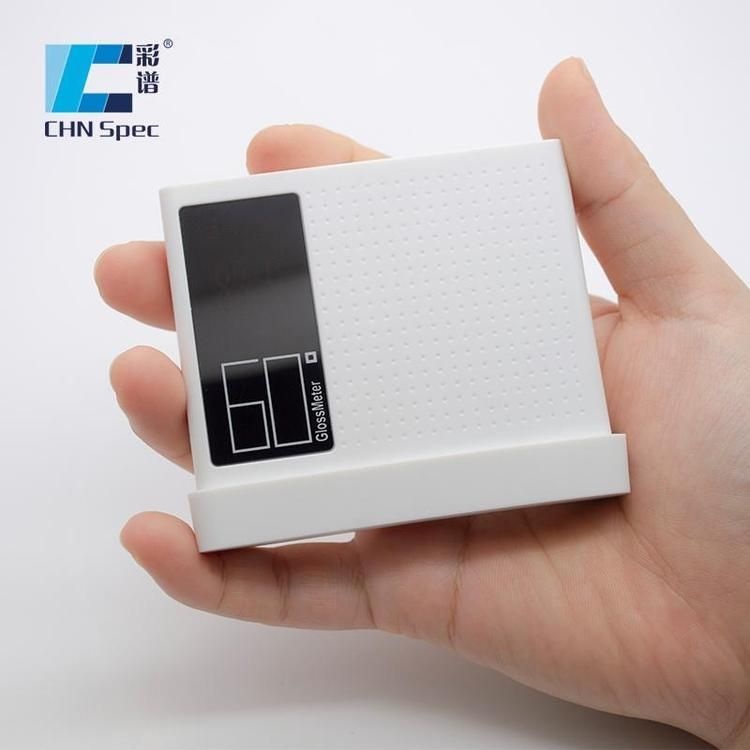
一、适用塑胶材质与检测标准
适用材料:ABS、PC、PP、HIPS、亚克力 PMMA、TPU 软胶、玻纤改性塑料、高光免喷涂塑料、蚀纹哑光外壳、UV 喷涂塑胶件
参考标准:GB/T 8807 塑料镜面光泽试验方法;出口订单可参照 ISO 2813、ASTM D523
区分:纯注塑基材检测执行 GB/T8807;外壳后续喷漆、喷油涂层,按 GB/T9754 漆膜标准执行。
二、注塑外壳怎么选光泽度计(角度 + 口径)
塑胶外壳光泽跨度非常大,从镜面高光、普通中光到磨砂哑光、蚀纹低光全覆盖,角度按光泽区间划分:
20°(>70GU,高光外壳):高光 PC、镜面亚克力、免喷涂高光件、亮面装饰壳,20° 灵敏度高,可以捕捉高光外壳细微光泽差异,避免 60° 测出来全部接近满值,分不清好坏。
60°(10~70GU,通用款):绝大多数普通 ABS、PP 家电外壳,行业默认基准角度,单 60° 机型性价比最高,适合只做常规中光泽外壳的注塑厂。
85°(<10GU,哑光蚀纹外壳):磨砂壳、皮纹蚀纹、消光 PP、哑光 TPU 内饰件,放大微弱镜面反射,识别哑光批次波动。
口径选型重点(注塑件高频痛点)
常规 6mm 口径:大面积平整外壳面板;
小孔小光斑:曲面外壳、侧边窄条、卡扣、小配件、圆弧转角,光斑小,贴合曲面,不会跨到非待测区域;
品类多、高光 + 哑光 + 外贸订单、实验室 QC:优先三角度 20°/60°/85° 便携式光泽度计。
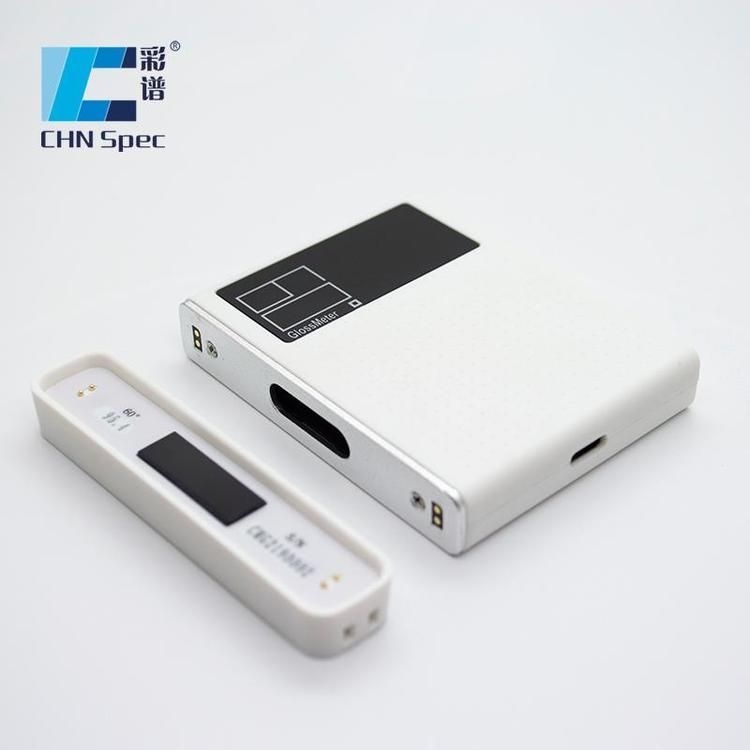
三、注塑外壳光泽一致性标准化检测流程
1、样品前置要求
注塑件充分冷却稳定,不能刚从模腔取出热态测试,高温塑件冷却过程光泽持续变化,数据无效;
表面擦拭干净,去除脱模剂残留、指纹、粉尘、油污、保护膜残胶;高光件用无尘软布轻擦,防止刮花;
避开浇口、熔接痕、气纹、顶针印、流道区域,这些位置本身成型异常,不能作为基准对比点。
2、布点规则(一致性检测核心)
单块外壳:固定点位,正面中心、左上、右上、左下、右下多点测试,记录每点 GU 值;
多模穴模具:按模穴编号分别记录,快速定位是不是某一穴模具抛光、排气异常造成光泽偏差异常;
批次抽检:首件封样、过程巡检、末件比对,以封样件 GU 公差作为判定依据(例如封样 62GU,公差 ±3GU);
带皮纹、定向纹理外壳:每次测试探头方向保持一致,纹理方向改变读数会漂移。
3、仪器操作要点
开机→标准板校准→选定角度→探头平稳紧贴塑件表面,不倾斜、不重压(软胶外壳重压会形变,造成读数失真)→读数稳定后保存; 支持软件导出机型,可批量导出数据,做 SPC 统计,监控长期光泽波动趋势,客户审厂可提供原始记录。
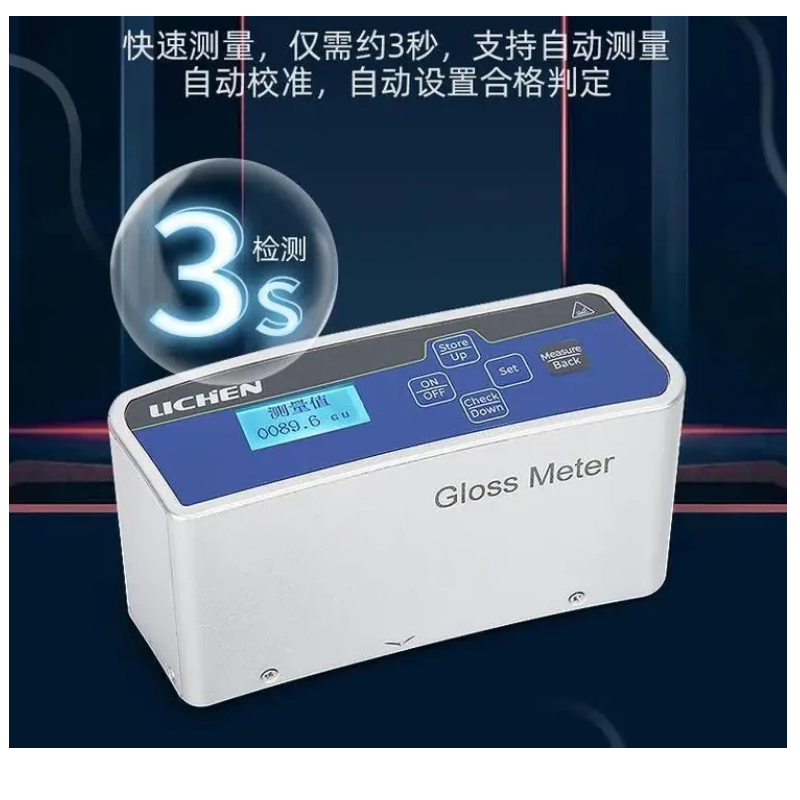
四、造成注塑外壳光泽不一致的原因
模具:型腔抛光不一致、模具锈蚀、积碳、皮纹深浅不均;
工艺:料筒温度、模温、射速、保压压力波动;模温越高,塑件表面光泽越高;
原料:不同批次塑料、色母、消光粉添加量波动,回料添加比例变化;
助剂:脱模剂喷涂量忽多忽少,脱模剂堆积会降低表面光泽;
环境:车间温湿度变化、塑件表面静电吸附粉尘。
五、常见检测误区
只用单点读数判定整个外壳光泽,局部正常但边缘偏哑,漏检不良;
高光件一直用 60° 测试,批次差异被掩盖,出货后客户投诉;
不同角度 GU 值直接对比(20° 读数≠60° 读数,不能混比);
透明亚克力、半透明塑料直接测试,背面透光干扰,需要垫黑色衬底再测;
长期不校准、校准板沾污划伤,整套批次检测数据全部偏移。
注塑外壳外观竞争越来越严格,肉眼判定主观性太强,光泽度计把外观质量数字化,建立封样公差标准,实现首件确认、制程巡检、来料、出货全链路光泽一致性管控。 单一中光 ABS 外壳,选 60° 单角度即可;产品包含高光镜面、蚀纹哑光、外贸订单,建议选用三角度小孔款光泽度计,适配平面、曲面、小型塑胶件多种外壳检测。
Copyright © 2020-2025 河南嘉宸仪器设备有限公司 版权所有 备案号:豫ICP备2025113270号
15638801711