
金属硬度检测是原材料入厂、热处理成品、零部件质量管控的核心检测项目。布氏、洛氏、维氏硬度试验是工业领域三大静态压入式硬度检测方法,很多质检人员、采购人员容易混淆三者的测试原理、压头类型、试验力选择和适用范围。
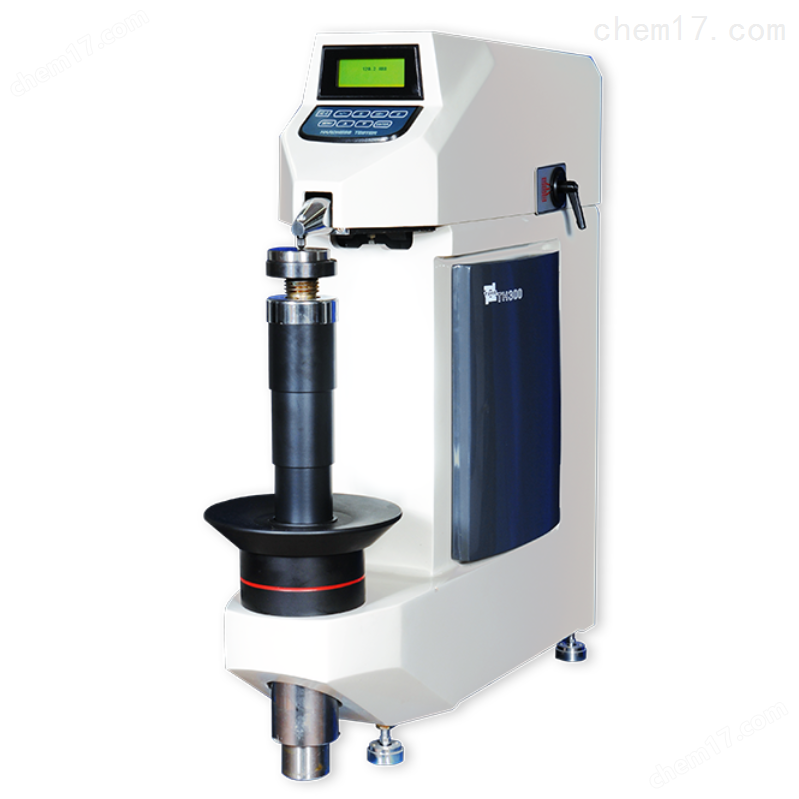
一、三种硬度试验核心原理
1. 布氏硬度(HBW)试验原理
布氏硬度采用硬质合金球压头,施加规定大小的试验力,垂直压入金属试样表面,保持规定保荷时间后卸除试验力。试样表面会留下圆形压痕,通过测量压痕直径,计算压痕球冠面积,试验力除以压痕表面积即为布氏硬度值。 压痕面积大,反映材料大范围平均硬度,不容易受局部微小组织缺陷影响。
2. 洛氏硬度(HRC/HRB/HRA)试验原理
洛氏硬度同样属于压入法,但不测量压痕面积,而是测量压头压入试样的深度差。 测试时先施加初试验力,保证压头和工件表面紧密接触,消除表面氧化皮、轻微不平带来的误差;再施加总试验力,保荷后卸除主试验力。通过前后两次压入深度差值,直接换算洛氏硬度。 金刚石圆锥压头多用于高硬度淬火钢(HRC);硬质合金球压头用于较软金属(HRB)。测试速度快,压痕很小。
3. 维氏硬度(HV)试验原理
维氏硬度使用金刚石正四棱锥压头,施加设定试验力压入试样表面,卸力后得到正方形压痕。测量压痕两条对角线长度,取平均值计算压痕表面积,试验力除以压痕表面积得到维氏硬度值。 试验力范围跨度极大,大载荷可测基体材料,微小载荷(显微维氏)可检测镀层、渗碳层、氮化层等薄层区域,标尺连续统一,不同力值下硬度值可比性强。
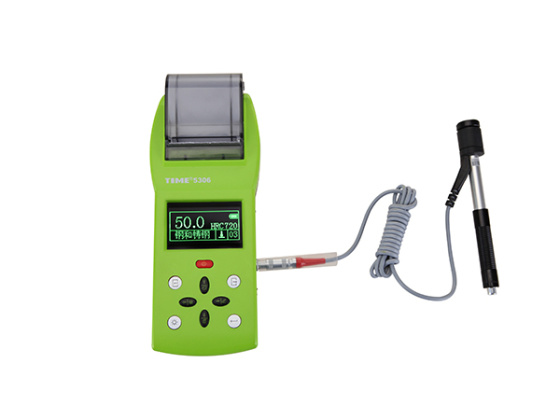
二、布氏、洛氏、维氏硬度对比
| 对比项目 | 布氏硬度 HBW | 洛氏硬度 HRC/HRB | 维氏硬度 HV |
|---|---|---|---|
| 计算依据 | 试验力 ÷ 压痕球冠表面积 | 压头压入深度差值 | 试验力 ÷ 压痕棱锥表面积 |
| 压头类型 | 硬质合金球 | 金刚石圆锥、硬质合金球 | 金刚石正四棱锥 |
| 特点 | 压痕大,代表区域平均硬度;适合晶粒不均匀材料 | 测试快,压痕小;操作简便,适合批量检测 | 载荷可选范围广;可测微小区域、表面薄层 |
| 优点 | 数据代表性强,适合铸件、锻件、毛坯原材料 | 检测效率高,工件损伤微小,适合成品批量质检 | 标尺统一,高低硬度均可测量;可做显微薄层检测 |
| 缺点 | 压痕大,属于有损检测;不适合高硬度淬火钢,压头易变形 | 不同标尺不能直接对比;软材料易压穿,微小区域无法检测 | 样品一般需要抛光;测试耗时较长,效率偏低 |
| 典型适用材料 | 铸铁、铸铝、锻件、退火钢材、有色金属毛坯 | 淬火钢、模具钢、调质钢、铜合金成品零部件 | 镀层、渗层、薄片、微小精密零件、各类科研检测 |
三、原理差异带来的实操选择要点
原材料毛坯,铸件、锻件进厂检验 → 优先布氏硬度铸件内部组织不均匀,单点微小压痕容易出现偶然性误差。布氏大压痕可以覆盖多个晶粒,检测结果更能反映材料整体质量。缺点是工件表面会留下明显压痕,成品零件一般不选用。
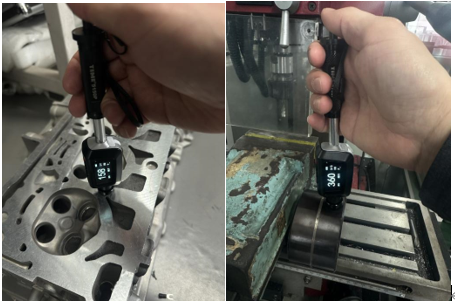
热处理车间批量成品工件检测 → 优先洛氏硬度洛氏依靠压入深度判定硬度,无需显微镜测量压痕,几秒完成单次检测,适合大批量工件抽检,压痕微小基本不影响工件后续使用。模具行业 HRC 是最通用验收指标。注意:材料太软或者太薄,容易产生测试偏差。
表面改性层、镀层、微小薄片零件检测 → 优先维氏硬度渗碳、氮化、电镀层厚度往往只有几十微米,布氏、洛氏压头压入深度过大,会打到基体金属,无法单独测出表层硬度。显微维氏小载荷模式可以精准定位薄层区域,单独检测表面硬化层硬度。
四、常见认知误区
误区:硬度数值可以直接简单换算
解析:HB、HRC、HV 换算只是工程近似参考,原理不同,仲裁检测必须采用对应标准试验方法,不能依靠换算值作为正式验收依据。
误区:洛氏硬度精度最高
解析:洛氏优势是检测效率,不是极限精度;高精度微量区域硬度检测,维氏硬度才是首选。
误区:所有金属都可以用布氏硬度检测
解析:布氏硬质合金球压头在接触高硬度淬火钢时会发生形变,造成数据失真,高硬度材料不适用布氏。
布氏硬度:测毛坯铸件锻件,靠压痕面积,反映大范围平均硬度;
洛氏硬度:批量成品快速检测,靠压入深度,车间热处理最常用;
维氏硬度:薄层、微小区域检测,靠棱锥压痕对角线,标尺通用。
Copyright © 2020-2025 河南嘉宸仪器设备有限公司 版权所有 备案号:豫ICP备2025113270号


15638801711


