很多采购选购光泽度计只对比价格,忽略量程、精度、测量口径这些核心参数,仪器买回来才发现:高光样品直接超量程、哑光件分辨不出微小差别、曲面工件测不了、检测数据客户不认可。 光泽度计没有绝对 “最好”,只有参数匹配样品才好用。
一、选光泽度计看懂量程
光泽度单位为 GU(光泽单位),不同机型量程差别很大,选错量程直接丢失有效数据。 市面上常见量程规格:
0~200GU(常规款) 市场主流,覆盖绝大多数油漆、普通塑胶、石材、瓷砖、哑光涂层、木器漆,适合大部分中低光泽产品,性价比高。 ⚠️ 坑点:高光镜面烤漆、高光免喷涂塑胶、电镀件、高光泽覆膜,光泽经常超过 100GU,部分可达 800~1000GU,用 0-200GU 仪器测试会直接顶满量程,数值不再变化,看不出批次差异。
0~1000GU 大量程机型 专门针对镜面高光、电镀、高光亚克力、镜面喷涂等高反光工件,高光泽区间依然有很好的分辨率。
选型口诀:普通哑光、中光泽材料选 0-200GU;有镜面、电镀、超高光工件,直接选 0-1000GU 大量程。
二、分清精度:重复性和示值误差,别被 “高精度” 噱头忽悠
商家宣传的 “高精度” 很笼统,光泽度计量检看两项指标:示值误差、重复性,依据 JJG 696 光泽度计检定规程。
示值误差:仪器读数和标准校准板真实值的偏差,决定数据准不准。常规合格机型:±1.0GU 以内;高端实验室机型可达 ±0.5GU。
重复性:同一个位置连续多次测试,读数之间的波动大小,直接关系车间质控能不能区分微小光泽差别。重复性越优,多次测试数值越稳定。
高频避坑点
❌ 只看商家标注 “高精度”,不看证书上的重复性参数;很多低价仪器示值看着接近,但是重复性差,同一个点测几次读数跳来跳去,没法做一致性管控;
❌ 混淆角度精度:20°、60°、85° 三个角度的精度指标是分开的,不要以为 60° 准,20°、85° 就一定合格;
✅ 采购前确认:仪器可送检计量院、能够出具正规检定证书,满足客户审厂、第三方检测要求。
补充提醒:精度不是越高就越要选。普通石材、地坪检测,±1.0GU 完全够用;高光涂层、实验室精密检测、出口产品,优先选 ±0.5GU 高重复性机型。
三、测量口径:最容易被忽略,也是现场最容易翻车的参数
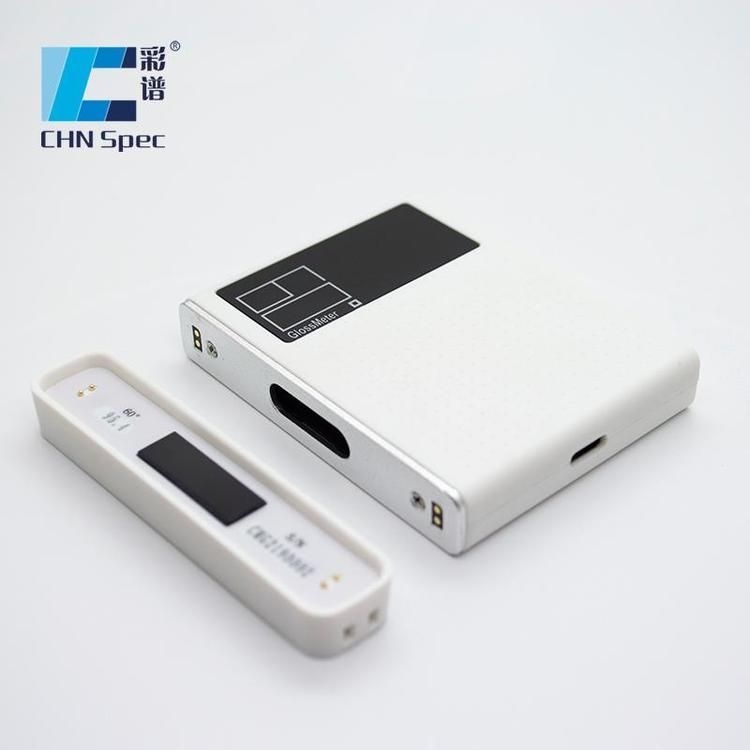
常见口径分为大口径、标准口径、小孔(小光斑),口径本质是仪器光斑大小,光斑必须完全落在平整待测面上。
标准口径 6mm(通用款) 适用:大面积平整样板、喷涂板材、石材、瓷砖、塑胶平板、漆膜试板,通用性最强,也是大部分实验室标准测试口径,GB/T9754、GB/T8807 常规测试优先 6mm。
小孔口径(1×3mm / 2×4mm) 适用:曲面外壳、窄边、小注塑卡扣、圆弧边角、马桶曲面陶瓷、小零件喷涂位置。 ⚠️ 坑点:曲面、狭小位置用 6mm 大光斑,光斑一部分落在工件外面,杂光进入探头,读数偏低、漂移严重;
大口径(10mm 以上) 适用:表面纹理不均匀、颗粒感强、天然石材、木纹、橘皮涂层,大口径多点平均,降低局部纹理带来的数据波动。
一句话总结口径选型:平面大板选标准 6mm;小件、曲面、窄边选小孔;纹理不均选大口径。
四、除三大核心参数,这些配套条件也要核对
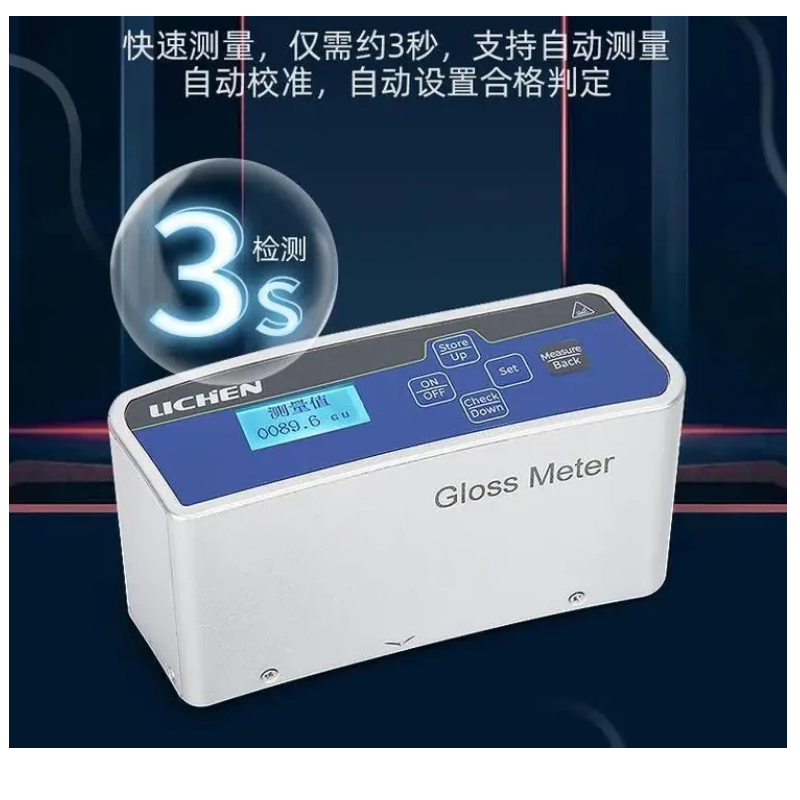
测量角度:产品光泽跨度大(高光 + 中光 + 哑光)选三角度 20°/60°/85°;只做常规中光泽石材、普通面漆,60° 单角度足够;
校准板配置:标配高等级黑玻璃标准板,校准板属于消耗件,低价机配劣质校准板,用一段时间就不准;
数据功能:需要做质检报表、SPC 管控,优先选带存储、USB、配套 PC 软件导出功能;现场简单巡检可以选基础读数款;
使用环境:车间粉尘大、经常外出验货,优先选外壳防护好、续航长的便携式机型。
五、选购避坑建议
✅ 先统计自家样品光泽区间,再确定量程,高光工件避开 0-200GU 小量程; ✅ 核对示值误差、重复性,优先可计量检定机型; ✅ 根据工件大小、平面 / 曲面确定光斑口径,曲面小件必看小孔款; ✅ 同一台仪器,不同角度精度、量程独立,不要默认全部达标; ✅ 不要单纯比价,参数不匹配,再便宜也无法满足质检需求。
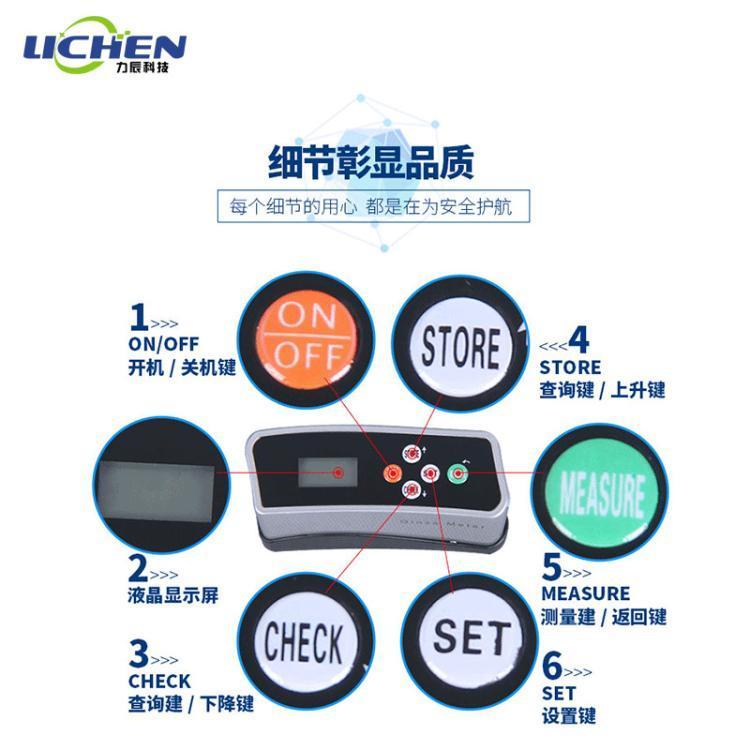
量程决定能不能测到,精度决定数据稳不稳,测量口径决定现场能不能测。采购光泽度计不要被花哨宣传带偏,优先结合被测样品:是高光还是哑光、工件是平面还是曲面、是否需要计量证书、要不要导出检测报表,匹配对应的参数,才能买到适配车间质检、长期稳定好用的光泽度测试仪。
Copyright © 2020-2025 河南嘉宸仪器设备有限公司 版权所有 备案号:豫ICP备2025113270号
15638801711